



| צִיוּן | קוד | צפיפות זרם מותרת | חוֹמֵר גֶלֶם | תרחישי יישום |
|---|---|---|---|---|
| כוח רגיל | RP | פחות או שווה ל-17 A/cm² | קולה נפט | EAF קטן, תנור זיקוק, תנור קשת שקוע |
| כוח גבוה | HP | 18–25 A/cm² | קולה נפט פרימיום | EAF בגודל-בינוני (50-100 טון) |
| עוצמה גבוהה במיוחד | UHP | גדול או שווה ל-25 A/cm² | קוקה מחט (חומר גלם ליבה) | UHP EAF גדול (מעל 100 טון), תנור קשת חשמלי DC |
| חצי-עוצמה גבוהה במיוחד | SHP | 22–25 A/cm² | קולה נפט שונה | יישום ביניים בין HP ל-UHP (סיווג סטנדרטי לא-לאומי) |
| פָּרִיט | יְחִידָה | UHP (Ultra High Power) | HP (עוצמה גבוהה) | RP (הספק רגיל) | תקן בדיקה | השפעה מרכזית |
|---|---|---|---|---|---|---|
| צפיפות בצובר | g/cm³ | גדול או שווה ל-1.85 | גדול או שווה ל-1.82 | גדול או שווה ל-1.78 | GB/T 24529 | צפיפות גבוהה יותר מביאה מוליכות חשמלית טובה יותר וחוזק מכני |
| התנגדות חשמלית | μΩ·m | פחות או שווה ל-8.0 | פחות או שווה ל-9.0 | פחות או שווה ל-10.0 | GB/T 24273 | ערך נמוך יותר פירושו פחות אובדן חשמל ויעילות עבודה גבוהה יותר |
| חוזק כפיפה | MPa | גדול או שווה ל-12.0 | גדול או שווה ל-10.0 | גדול או שווה ל-8.0 | GB/T 3074.1 | קובע התנגדות נגד פגיעה מכנית ורטט קשת |
| חוזק לחיצה | MPa | גדול או שווה ל-45.0 | גדול או שווה ל-40.0 | גדול או שווה ל-35.0 | GB/T 3074.2 | עמיד בפני פגיעת עומס ועיוות-בטמפרטורה גבוהה |
| מודול אלסטי | GPa | 10–12 | 8–10 | 6–8 | GB/T 3074.3 | משפיע על עמידות בפני זעזועים תרמיים וקשיחות שברים |
| CTE (20-200 מעלות) מקדם התפשטות תרמית | μm/(m·K) | 0.4–0.6 | 0.6–0.8 | 0.8–1.0 | GB/T 3074.4 | מקדם קטן יותר מבטיח יציבות זעזועים תרמית מעולה |
| תוכן אפר | % | פחות או שווה ל-0.15 | פחות או שווה ל-0.20 | פחות או שווה ל-0.30 | GB/T 3521 | תכולת אפר נמוכה יותר שווה לטוהר גבוה יותר ועמידות טובה יותר לחמצון |
| תואר גרפיטיזציה | % | גדול או שווה ל-98 | גדול או שווה ל-95 | גדול או שווה ל-90 | XRD (d₀₀₂) | קובע מוליכות חשמלית והתנגדות-לטמפרטורות גבוהות |
| נקבוביות לכאורה | % | פחות או שווה ל-18 | פחות או שווה ל-20 | פחות או שווה ל-22 | GB/T 24529 | נקבוביות נמוכה יותר משפרת את הקומפקטיות ואת הביצועים נגד-חמצון |

תכונת ליבה (יתרון הסתגלות לייצור פלדה בתנור קשת חשמלי)
1. יציבות-בטמפרטורה יוצאת מן הכלל
טמפרטורת סובלימציה 3800 מעלות, עולה בהרבה מהטמפרטורה המקסימלית של תנור קשת חשמלי (3500 מעלות), ללא סיכון התכה
שיפור חוזק בטמפרטורות גבוהות (2000 מעלות): חוזק המתיחה הוא פי 1.6 מזה בטמפרטורת החדר, והעמידות בפני פגיעת קשת מוגברת
2. מוליכות חשמלית ותרמית מצוינת
התנגדות נמוכה כמו 8 μΩ・m (דרגת UHP), יעילות המרת אנרגיה חשמלית גבוהה וצריכת החשמל של פלדה בטון מפחיתה ב-3-5%
מוליכות תרמית 120-150 W/(m・K), העברת חום קשת במהירות, קיצור זמן ההיתוך
3. יציבות זעזועים תרמית ייחודית
מקדם ההתפשטות התרמית קטן במיוחד (0.4-0.6 מיקרומטר/(m・K)), מותאם לתנודות הטמפרטורה של 1000 מעלות לדקה במהלך תהליך ההיתוך
מודול אלסטי מתון, סופג מתח תרמי, מפחית את הסיכון לשבר
4. עמידות בפני קורוזיה טובה
אינרטיות כימית חזקה, עמיד בפני מי פלדה, סיגים ושחיקת חמצן
תכולת אפר נמוכה (פחות או שווה ל-0.15%), הפחתת זיהומים הנכנסים למי הפלדה ומבטיחה איכות פלדה
5. יכולת עיבוד חזקה
ניתן לעיבוד מדויק לקטרים שונים (75-700 מ"מ) ואורכים (1800-2700 מ"מ), מתאים לתנורי קשת חשמליים שונים
התאמת מפרקי אלקטרודה (אותו חומר), מאפשרת שימוש בחיבור מרובה-מקטעים, הפחתת תדירות ההחלפה
מידות המפרט ושיטת החיבור
1. סדרת קוטר סטנדרטי (מ"מ)
גודל קטן: 75, 100, 150, 200, 250
גודל בינוני: 300, 350, 400, 450
גודל גדול: 500, 550, 600, 650, 700 (רמת UHP מיינסטרים)
2. מפרטי אורך
אורך סטנדרטי: 1800 מ"מ, 2100 מ"מ, 2400 מ"מ, 2700 מ"מ (סובלנות ±50 מ"מ)
עבור קטרים גדולים מ-500 מ"מ, האורך הסטנדרטי הוא בדרך כלל 2400/2700 מ"מ, מתאים לתנורי קשת גדולים
3. מערכת חיבור
חיבור חוט חרוטי: התחדוד בתקן בינלאומי 1:16, המבטיח המשכיות חשמלית וחוזק מכני
החומר המפרק זהה לגוף האלקטרודה, עם התנגדות תואמת כדי למנוע התחממות יתר מקומית

תהליך ייצור (הליבה להבטחת ביצועים)
בחירת חומרי גלם: קוקס מחט מסוג UHP (ליבה), קוקה נפט באיכות גבוהה-HP/RP, זפת פחם כחומר קלסר
סינטרה: 1200-1350 מעלות, הסר רכיבים נדיפים, שיפור יציבות חומר הגלם
ערבוב / דפוס: בקרת דירוג החלקיקים, הגדלת הצפיפות
אפייה חוזרת: 900-1200 מעלות, מפחמים את הקלסר
טבילה: טבילות מרובות (דרגת UHP 2-3 פעמים), הפחתת נקבוביות, הגברת חוזק
גרפיטיזציה: 2800-3000 מעלות, הגדלת דרגת הגרפיטיזציה, הפחתת התנגדות
עיבוד מכונה: עיבוד מדויק של חוטים כדי להבטיח דיוק בחיבור


ביצועים - עלות - תוחלת חיים
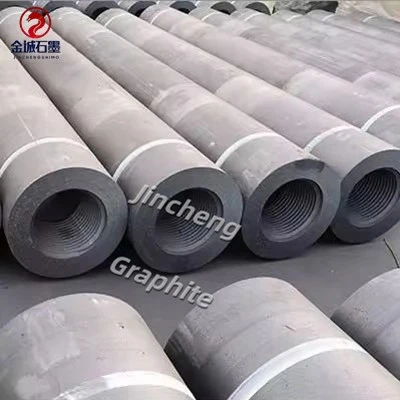
אלקטרודות גרפיט המשמשות בתנורי קשת חשמליים לייצור פלדה הן החומרים המתכלים "הלב" בתעשיית הפלדה המודרנית, והביצועים שלהם משפיעים ישירות על היעילות ועלות ההיתוך. אלקטרודות גרפיט המשמשות בתנורי קשת חשמליים לייצור פלדה הן החומרים המתכלים "הלב" בתעשיית הפלדה המודרנית, והביצועים שלהם משפיעים ישירות על יעילות ועלות ההיתוך. האלקטרודות בדרגת UHP, עם יתרונותיהן כגון חומרי גלם קוקי בצורת מחט, דרגת גרפיטיפיקציה גבוהה, התנגדות נמוכה וחוזק גבוה, הפכו לבחירה המועדפת עבור תנורי קשת חשמליים גדולים. ניתן להפחית את הצריכה לטון פלדה ל-1.6-2.0 ק"ג, מה שמשפר משמעותית את היתרונות הכלכליים.
לא רק חברת סייבר והגירה מסורתית
ישנם מיקומים בארצות הברית של אמריקה וכן מבחינה ארצית. הארגון הוקם בשנת 2000 על בסיס רעיון קטן שהגו מקדמיו שהוקם.

תגיות פופולריות: גרפיט אלקטרודה / גרפיט אלקטרודה לייצור פלדה eaf, סין אלקטרודת גרפיט / גרפיט אלקטרודה לייצור פלדה eaf יצרנים, ספקים, מפעלים


